Metallinvalmistaja, joka ottaa orreen sopimuksen, osuu yleensä samaan matematiikkaan: jarrupuristin toimittaa yhden monimutkaisen osan 30–60 sekunnin välein, kun taas ensimmäinen tilaus vaatii 8 000 samanlaista pituutta kuun loppuun mennessä. A peltirullamuodostin muuttaa laskelmaa muodostamalla jatkuvasti kelasta nopeudella 15-50 m minuutissa, pitäen yhden poikkileikkauksen tuhansien toistojen yli. Tässä oppaassa kerrotaan, mitä kone tekee, mitkä profiilit toimivat nopeimmin, ja neljä erittelyä, jotka päättävät, maksaako linja itsensä takaisin.
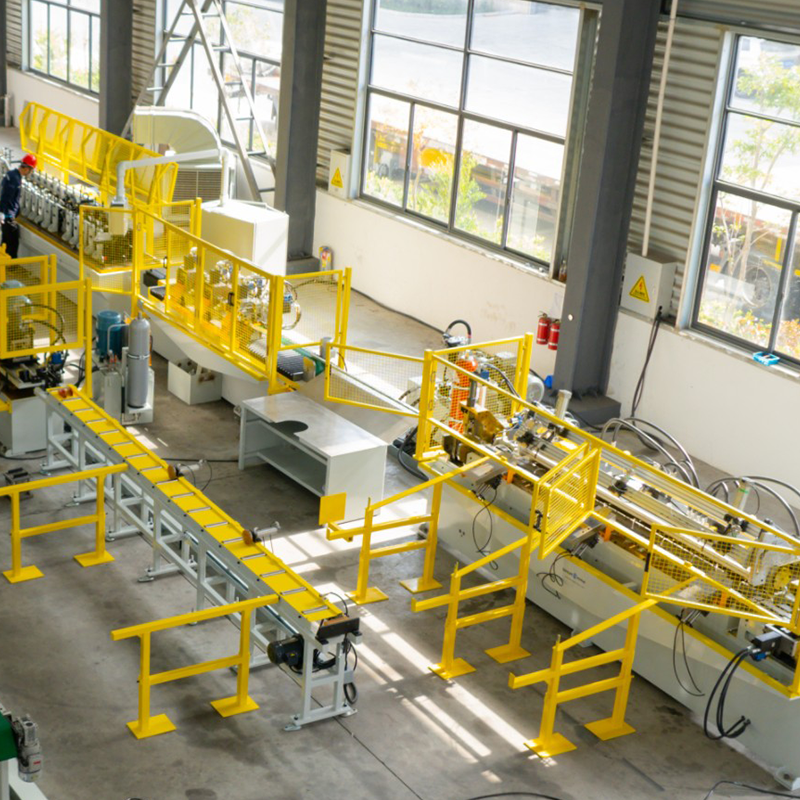
Peltitelanmuodostuskone on jatkuvamuovauskone, joka syöttää kierrettyä nauhaa parillisten telamuotien sarjan läpi, ja jokainen asema lisää pienen kulman muutoksen, kunnes nauha poistuu valmiina profiilina, jolla on vakio poikkileikkaus.
Ydin määritelmä Rullanmuodostus on metallilevyn asteittainen taivutus 8-24 sovitetun tela-aseman kautta; koska jokainen mutka luodaan pienin askelin, prosessi välttää pintamerkinnät ja jousto-ongelmat, jotka ilmenevät yhden painalluksen jarrutyössä.
Jokainen rivi sisältää viisi toiminnallista yksikköä:
Käytännön tuotos on, että yksi linja korvaa puristinjarrun, lävistyspuristimen ja kaksi tai kolme materiaalinkäsittelylaitetta. Profiilin geometria, mukaan lukien taivutusviivojen lukumäärä, syvyys ja laipan leveys, määrää aseman määrän: salli yhdestä kolmeen asemaa mutkaviivaa kohden, kaksi yleisenä suunnittelukuvana.
Oikean ohutlevyvalssaimen määrittelee sen valmistama profiiliperhe, koska poikkileikkauksen geometria määrittää asemien lukumäärän, työkalukustannukset ja realistisen linjanopeuden. Kaupallisesti asennetut linjat ryhmitellään alla esitettyihin viiteen alueeseen.
 CUZ Sigma -rullamuovauskone automaattisella leveyden muutoksella Tämä kone muodostaa kolme CUZ- ja kolme CU-sigma-profiilia yhdelle linjalle automaattisella leveydenvaihtojärjestelmällä ja 110 mm:n akselilla, jotka sopivat korkean sekoituksen profiilien tuotantoon. Näytä tuote →
 Strut Cassette Roll Forming Machine 41-sarjan profiileille Tämä kasettityyppinen muotoilija käsittelee 41 × 21 - 41 × 76 profiilia jakamalla 20 aseman rullasarjan ja lisäämällä 10 aseman kasetin, joka on rakennettu erittäin lujalle SS304-nauhalle. Näytä tuote →
Tyypilliset linjanopeudet profiiliperheittäin, m/min
Valikoima kattaa kaupallisesti yleiset profiilikoot; paksut tai erittäin syvät profiilit sijaitsevat kunkin nauhan alapäässä.
Valitse peltivalssaaja arvioimalla neljä tekijää järjestyksessä: materiaalin laajuus, profiilin geometria, linjan nopeus ja vaihtotapa. Jokainen muuttaa koneen hintaa enemmän kuin mikään tarjouksen valinnainen ominaisuus.
Jos sisääntulevat kelat ovat leveämpiä kuin profiilin todellisuudessa tarvitsema nauhaleveys, aseta leikkuukone tai raskas kela edellisen eteen. Tämä yhdistelmä eliminoi reunojen leikkausjätteen muodostuslinjalta ja pitää koneen syötettynä tarkalla kelan leveydellä. Toimittajat, jotka rakentavat koko ketjun yhdessä sopimuksessa, yksinkertaistavat varaosia, käyttöönottoa ja takuuvastuuta.
 Leikkauskone tarkkuuskelan leveyden säätöön Tämä leikkauslinja leikkaa leveät kelat tarkasti rullanmuodostajan tarvitsemille nauhaleveyksille, mikä vähentää reunan leikkausjätettä ja yksinkertaistaa kelojen syöttöä ennen tuotantoa. Näytä tuote →
Shanghai Sihua Precision Machinery Co., Ltd. on yksi valmistaja, joka toimittaa ketjun leikkaamisesta ja kelan purkamisesta rullamuovaukseen, servomeistaukseen ja automaattiseen pakkaamiseen; tällä laajuudella on merkitystä, kun toimituspäivämäärät ja linjaintegrointi kuuluvat sopimukseen. Tarkista konevalikoimat ja niitä tukevat tekniset tiedot ennen tarjousten vertailua.
Rullamuovausvoitot vakiopoikkileikkauksille suurille osille; puristusjarrutus voittaa lyhyillä matkoilla ja monimutkaisilla moniakselisilla taivutuksilla; leimaaminen voittaa vain, kun osa on tarpeeksi kompakti progressiiviseen muotiin ja tilavuus oikeuttaa työkalukustannukset.
| menetelmä | Tyypillisiä muotoja | Käytännön tuotos | Investointi työkaluihin | Vaihtoaika |
| Peltirullan muodostus | Pitkä, tasainen poikkileikkaus | 15-50 m/min | Kohtalainen tai korkea | 15-90 min |
| Paina jarrua | Lyhyet kiinnikkeet, pienivolyymiosat | 1-4 osaa/min 3-mutkaiselle osalle | Matala | 5-20 min |
| Leimauspuristin | Kompaktit osat muotoilluilla rei'illä | 10-25 osaa/min progressiivisessa muotissa | Korkein | 2-8 tuntia |
Aseta profiili telanmuodostimelle, kun poikkileikkaus pysyy samana ja ennakoitu tilavuus on yli noin 5 000 - 15 000 m kuukaudessa, riippuen paikallisesta työvoimasta. Asennettujen linjojen kenttätulokset vahvistavat 12–18 kuukauden takaisinmaksun kahdessa vuorossa 50 prosentin käyttöasteella; lue projektin tapaustutkimuksia vahvistetuille numeroille ennen budjetin tekemistä.
Näitä kysymyksiä tehdaspäälliköt kysyvät useimmiten ennen rullamuovauslinjan allekirjoittamista.
Useimmat yksikäyttöiset muodostimet käsittelevät 0,3 - 3,0 mm. Rakenteelliset orret ja telineet, joissa on suuremmat akselit ja suuremmat vääntömomenttikäytöt saavuttavat 4,0–6,0 mm, mutta työkalukustannukset nousevat jyrkästi yli 3 mm, koska sekä telan halkaisijat että käyttöteho kasvavat.
Salli yhdestä kolmeen asemaa mutkaviivaa kohti. Yksinkertainen hattukanava tarvitsee kuudesta kahdeksaan; syvä Sigma-orre voi tarvita neljätoista-kaksikymmentä. Useammat asemat kiristävät toleranssia, mutta pidentävät konetta ja lisäävät työkalubudjettia.
Kyllä, kolmella reitillä: manuaalinen rullan vaihto 60 - 120 minuutin asetuksilla, kasetin pikavaihto 15 - 30 minuutin asetuksilla tai automaattinen leveyden ja korkeuden säätö, joka on yleistä kipsilevynastalinjoilla, joissa koko vaihtuu jatkuvasti, mutta muoto ei.
Vertaa nykyisen prosessin täysin ladattuja kustannuksia, mukaan lukien käyttäjän työ, asennus, romu ja uudelleentyöstö, verrattuna käämisyöttölinjaan, joka toimii ennustetulla käyttöasteella. Keskikokoinen entinen, joka työskentelee kahdessa vuorossa 50 prosentin käyttöasteella, maksaa takaisin tyypillisesti 12-18 kuukaudessa vakiopoikkileikkaukseltaan osasta.
Kaksipäinen esimaalattu teräksinen hydraulinen laajeneva/supistuva irrotuskone, kaksipäinen sinkitystä teräksestä valmistettu laajeneva/supistuva irrotuskone, valmiik...
Katso tiedot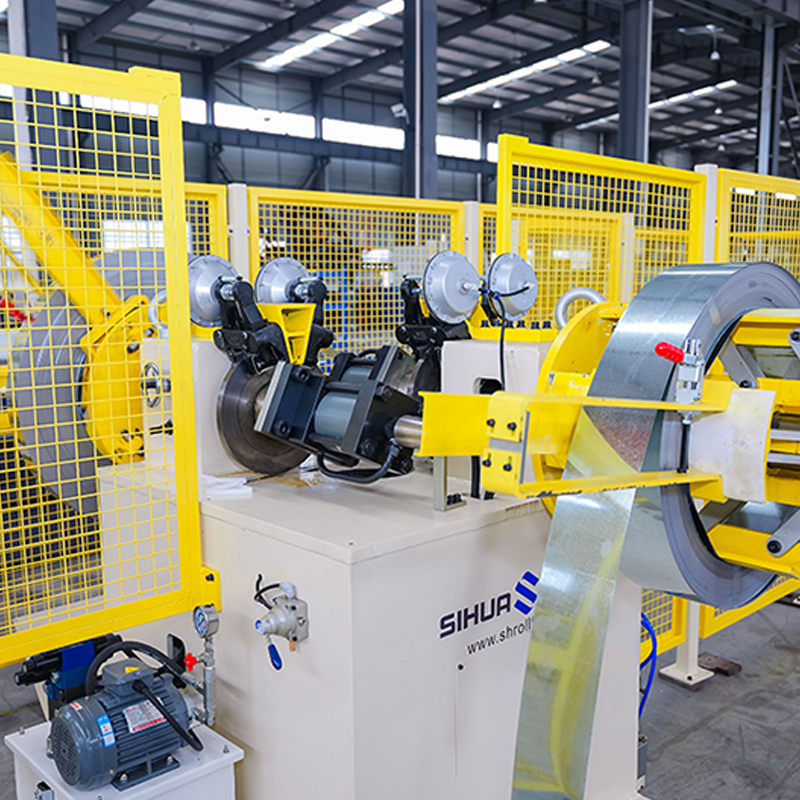
Automaattisesti pyörivä kaksipäinen hydraulinen kelauslaite, jossa ei ole materiaalia, 5 tonnia per puoli. Laserteho ja hits...
Katso tiedotÄlä epäröi ottaa yhteyttä, kun tarvitset meitä!
Yhteystiedot
TUOTTEET
Mobiili