Linjapäälliköt, jotka siirtävät tuotannon teräskeloista rullamuovaukseen alumiiniin, saavat harvoin pitää asennuslevynsä. Valmistaja, joka muodostaa 1,5 mm:n 5052-H32:n aurinkokiinnikettä varten, voi nähdä reuna-aallon 40 metrin välein tai katsella profiilijalan jousen aukeamista 4 astetta, kun se lähtee loppuasemalta. Nauhamittari oli identtinen, rullat puhtaat ja linjan nopeus ei koskaan muuttunut. Se, mikä muuttui, on materiaali: alumiini työstökovettuu nopeammin kuin teräs, varastoi myötölujuuteensa enemmän elastista energiaa ja johtaa lämpöä pois noin kolme kertaa teräksen nopeudella.
Rullamuovaus alumiinia on alumiinikelan jatkuva inkrementaalinen taivutus muotoiltujen tela-asemien sarjan läpi, jotta saadaan vakio poikkileikkausprofiili. Muovausperiaate vastaa terästä, mutta yllä olevat erot muuttavat jokaista loppupään päätöstä: metalliseoksen valinta, työkalujen viimeistely, voitelu, linjan nopeus ja toleranssit, jotka voit rehellisesti ilmoittaa.
Alumiinin rullamuovausta hallitsevat seokset ovat 1xxx-, 3xxx- ja 5xxx-sarjat, ja 6xxx-seoksia tulisi muodostaa vain pehmeissä lämpötiloissa; mitä kovempi luonne, sitä todennäköisemmin profiili halkeilee taivutusviivassa.
1xxx-sarja, olennaisesti puhdasta alumiinia, antaa parhaan muovattavuuden, mutta erittäin alhaisen lujuuden, joten se sopii koristeelliseen verhoiluun, tiivisteisiin ja tiivisteisiin. 3xxx-sarja lisää mangaania, ja 3003 on oletusarvo kattoprofiileille, vesikouruille ja aurinkokennoille, koska se tasapainottaa venymistä, korroosionkestävyyttä ja kustannuksia. 5xxx-sarja lisää magnesiumia: 5052 ja 5056 tuottavat noin kaksinkertaisen myötölujuuden kuin 3003-H14, ja niistä tulee standardi meri-, kuljetus- ja tankkiprofiileissa. 6xxx-sarja on lämpökäsiteltävissä; 6061-T4 voidaan valssata suurilla säteillä, mutta 6061-T6 yleensä halkeilee eikä sitä tule koskaan määrittää kylmätaivutukseen.
| Seos ja temperointi | Sadonvoimakkuus | Pidentymä | Min. taivutussäde | Tyypillisiä profiileja |
| 1100-O | 35 MPa | 35 % | 0,5 t | Leikkaus, vilkkuva, koristeellinen |
| 3003-O | 45 MPa | 25 % | 1,0 t | Katot, vesikourut |
| 3003-H14 | 145 MPa | 12 % | 1,5 t | Aurinkopaneelit, yleiset osat |
| 5052-H32 | 195 MPa | 12 % | 2,0 t | Meri, kuljetus, tankit |
| 6061-T4 | 145 MPa | 22 % | 2,5 t | Rakenteelliset osat |
Alumiini jousia takaisin noin kaksi kertaa niin paljon kuin saman jäykkyyden omaava pehmeä teräs, ja se kovettuu niin nopeasti, että viidenteen asemaan tuleva nauha on mekaanisesti eri materiaalia kuin ensimmäiseen.
Jokainen muodostusasema nostaa paikallista myötörajaa, mikä nostaa seuraavan aseman taivutusvoimaa. Kumulatiivinen vaikutus näkyy levenevänä reuna-aaltona, kaarevana profiilina tai jalkakulmana, joka ajautuu kelan yli. Alumiini johtaa kitkalämmön pois nopeasti, joten huonon asennuksen näkyvä oire on hienoa alumiinipölyä tai kerääntymistä rullan pinnalle, ei kuuma nauha.
Alumiinille tarkoitetut rullatyökalut tulee kiillottaa pintakäsittelyyn 0,2–0,4 mikrometriä Ra, työstetty D2- tai DC53-työkaluteräksestä ja normaalisti pyöriä nopeudella 15–30 metriä minuutissa.
Alumiinin taipumus sakkautua ja tarttua työkaluteräkseen tekee pinnan viimeistelystä ja voitelusta tärkeämmän kuin teräsrullamuovauksessa. Nämä säädöt estävät yleisimmät viat:
Pienin taivutussäde on nopein tapa verrata alumiinin karkaisuja rullamuovausta varten. Arvo ilmaistaan materiaalin paksuuden kerrannaisena, ja sen ylittäminen aiheuttaa halkeilua ulompaan taivutuspintaan.
Tyypillinen käytäntö 90 asteen mutkille taivutusakselin ollessa kohtisuorassa vierintäsuuntaan nähden:
Arvot 90 asteen mutkille, kohtisuorassa vierintäsuuntaan nähden. Taivuttaminen vierintäsuunnan suuntaisesti voi nostaa minimisädettä jopa 50 prosenttia.
Pehmeää terästä
Alumiiniseos
Oikein viritetty alumiinirullamuovauslinja pitää muotoiltujen leveystoleranssien plus tai miinus 0,2 mm ja jalan pituustoleranssit plus tai miinus 0,3 mm edellyttäen, että tulevan nauhan leveys ja paksuus pysyvät spesifikaation mukaisina.
Alumiiniprofiilien yleisimmät laatuvirheet ovat reuna-aalto, pitkittäinen keula ja näkyvän pinnan mikronaarmut. Reunaaalto tulee yleensä epätasaisesta nauhaleveydestä tai kuluneesta rullasarjasta; keula tulee epäjohdonmukaisesta nauhan paksuudesta; naarmut johtuvat telan pintavirheistä, liasta tai riittämättömästä voitelusta. Kaikki kolme näkyvät paremmin anodisoinnin tai PVDF-pinnoituksen jälkeen, joten pintavaatimukset tulee ilmoittaa lainausvaiheessa, ei havaita ensimmäisen kelan ajon jälkeen.
Alumiinin rullamuovaustuotanto jakautuu neljään sovellusryhmään: aurinkoasennus, sähkötuki, arkkitehtuuri ja kuljetus, ja koneen kokoonpano eroaa enemmän näiden ryhmien välillä kuin seosvalintojen välillä.
Aurinkoasennusprofiilit muodostetaan tyypillisesti 3003-H14- tai 5052-paksuudeksi 1,5-2,5 mm, ja niissä on valmiiksi reiät, joiden pitkittäisen toleranssin on oltava plus tai miinus 0,5 mm. Tätä toleranssia on lähes mahdotonta ylläpitää erillisellä lävistysvaiheella, minkä vuoksi samaan linjaan rakennetaan rivissä oleva servomeistausasema.
 8-akselinen servolävistys Solar PV Bracket -rullamuodostuskone Tämä linja integroi servomeistauksen ja rullamuovauksen tiukkojen reikätoleranssien ylläpitämiseksi aurinkokiinnitysprofiileissa, mikä vastaa aiemmin mainittuun ±0,5 mm pitkittäistarkkuuteen. Näytä tuote →
Sähköiset tukiprofiilit, kuten alumiiniset kaapelihyllyt ja tukikanavat, muodostetaan ohuemmasta, tyypillisesti 0,8-1,5 mm:n nauhasta, ja sama kone ajaa usein useita profiilileveyksiä yhdessä vuorossa. Pikavaihtokasettityökalut pitävät vaihtoajan alle 30 minuutissa.
 Säädettävä leveys kaapelialustan rullanmuodostuskone Tämä kone on suunniteltu nopeaan vaihtoon useiden kaapelihyllyjen leveyksien välillä, ja se sopii ohutnauhaisille sähkötukiprofiileille ja pitää työkalujen vaihdon alle 30 minuutissa. Näytä tuote →
Arkkitehtonisia profiileja ovat muun muassa PV-moduulien karmit ja ikkuna-ovikarmit, joissa taivutuksen laatu määrittää, sulkeutuvatko karmin kulmat 0,5 mm:n sisällä. Nämä linjat kulkevat hitaammin ja vaativat liikkeen korkeimman rullan viimeistelyn.
 PV-kehysten ja ikkunoiden ovien profiilien rullamuovauskone Tämä kone tarjoaa tarkan taivutuksen arkkitehtonisille profiileille, kuten PV-moduulien karmeille ja ikkuna-ovien karmeille, mikä auttaa saavuttamaan kulmien sulkemisen 0,5 mm:n sisällä tekstissä kuvatulla tavalla. Näytä tuote →
Ennen linjan tilaamista vertaa sovellusten tapaustutkimuksia ja pyydä koeajo omalla kelalla. The asiakastapauskirjasto näyttää, kuinka samanlaisia profiileja käsitellään tuotantolinjoilla, ja Shanghai Sihua Precision Machinery Co., Ltd. tukee alumiinirullamovauskoneillaan koeajoja.
Ei. T6-karkaisussa 6061:n venymä on alle 10 prosenttia ja myötölujuus on korkea, joten ulkosäde halkeilee tyypillisissä rullamuotoisissa mutkissa. Käytä sen sijaan 6061-T4, 5052-H32 tai 3003-H14. Jos 6061-T6 on suunnitteluvaatimus, rullaa T4 ja vanhenna valmis profiili.
Yleisille profiileille 3003-H14 on turvallisin oletusarvo. Rakenteellisille, meri- tai kuljetusprofiileille 5052-H32 tai 5056 antaa suuremman lujuuden ja hyväksyttävän muovattavuuden. Puhtaasti koristeprofiileissa 1100-O tai 3003-O eliminoi halkeamisvaaran kokonaan.
Taivuta pääteasemia yli 1–3 astetta, lisää nollamuovauskulmaa käyttävä mitoitusasema, lisää nauhan kireyttä asemien välillä tai ota käyttöön takaisinjousikorjattu työkalu. Mittaa kalibrointiosan takaisinjousto ennen tuotantoa.
Työkaluteräslaji voi olla sama, D2 tai DC53, mutta telan viimeistelyn tulee olla hienompi, välykset hieman tiukemmat ja voitelun kevyempi. Nämä erot ovat pakollisia, eivät valinnaisia alumiinille.
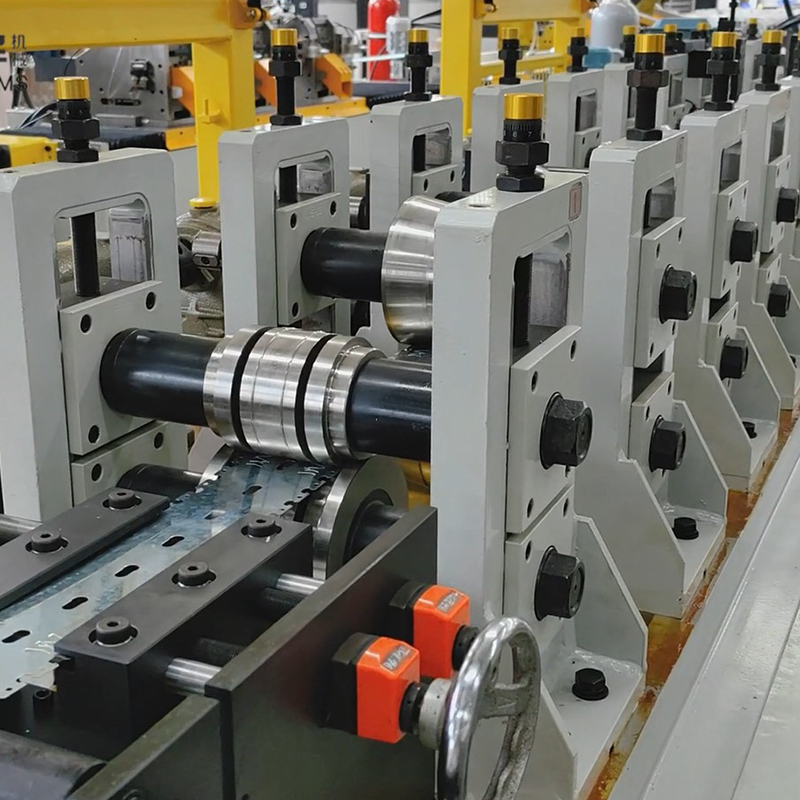
Nasta- ja telarullien muodostuskone, jossa on automaattinen leveyden/korkeuden/paksuuden säätö ja automaattinen pakkausjärjestelmä ...
Katso tiedot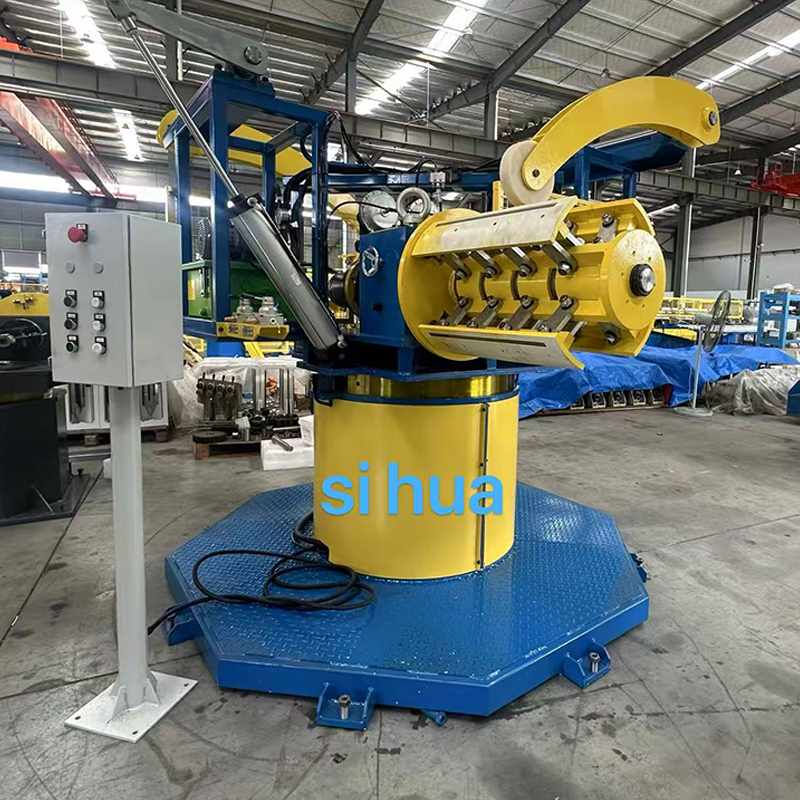
Kaksoispäällä pyörivä hydraulinen raskaan käytön purkulaite. Tämä laite voi pysähtyä automaattisesti synkronisesti muovauskoneen kanssa, ja siinä on hydraulinen laaje...
Katso tiedot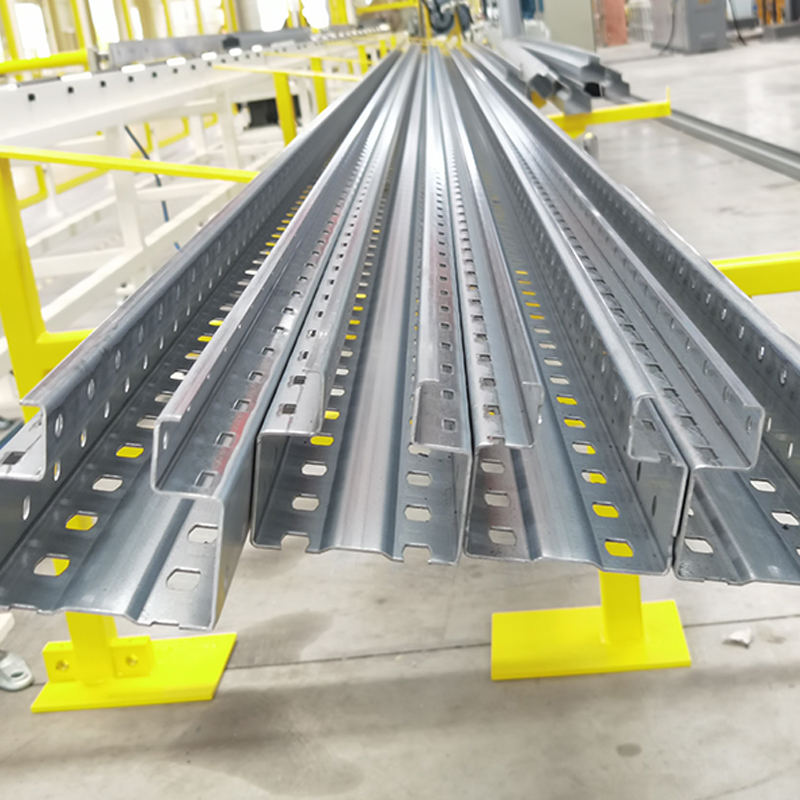
Pystytelinerullamuovauskone, teräksen myötöraja 250–550 MPa Yksipäinen manuaalinen kelauslaite syöttökärryllä ...
Katso tiedot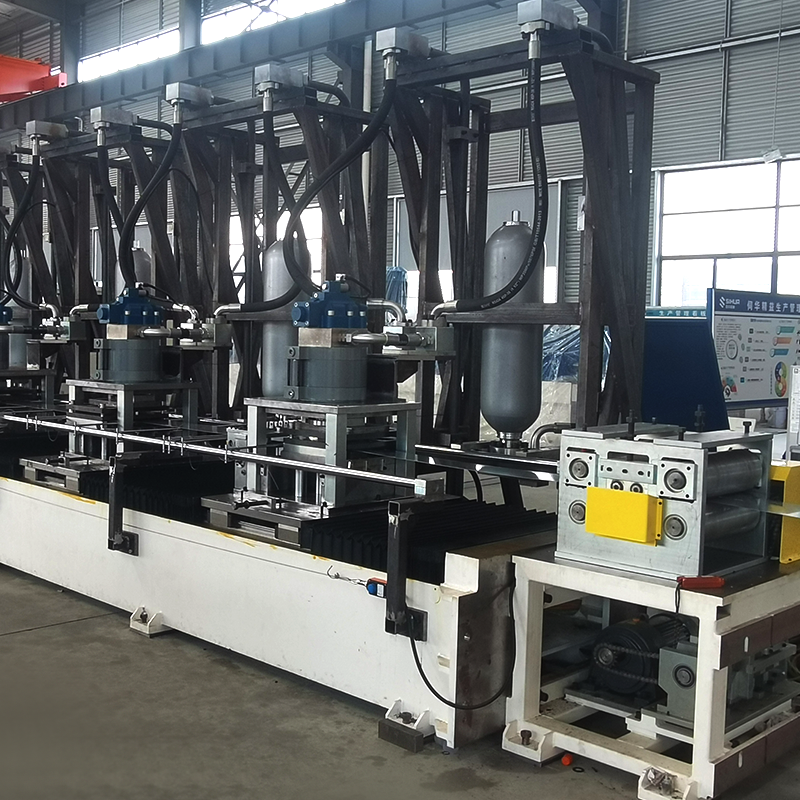
8-akselinen servolävistys aurinkoenergian kannakkeen rullanmuodostuskone, joustava lävistysasennon säätö. Materiaalin purkul...
Katso tiedot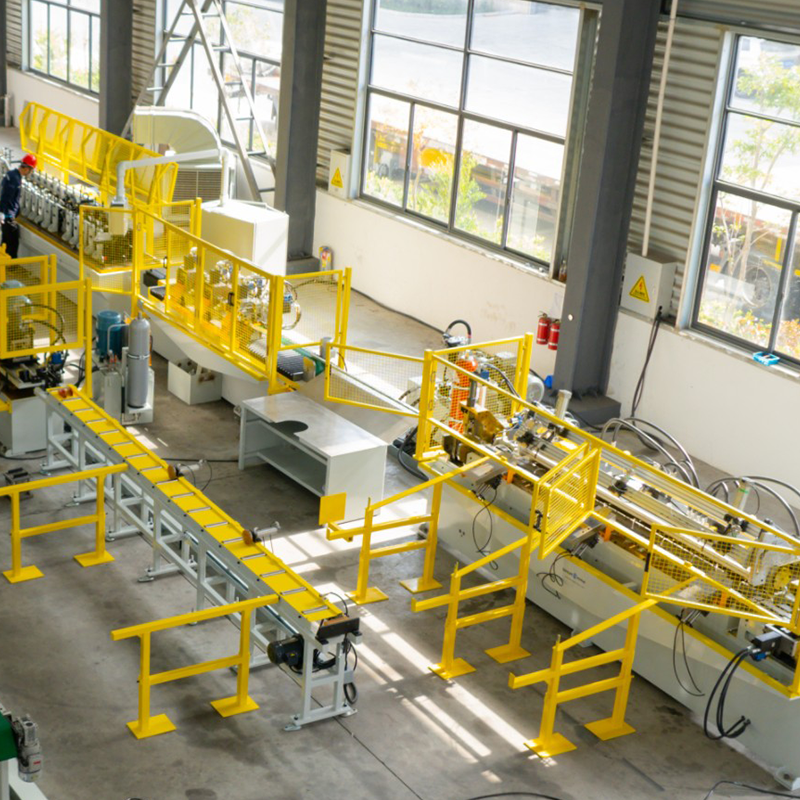
Kaksipäinen esimaalattu teräksinen hydraulinen laajeneva/supistuva irrotuskone, kaksipäinen sinkitystä teräksestä valmistettu laajeneva/supistuva irrotuskone, valmiik...
Katso tiedot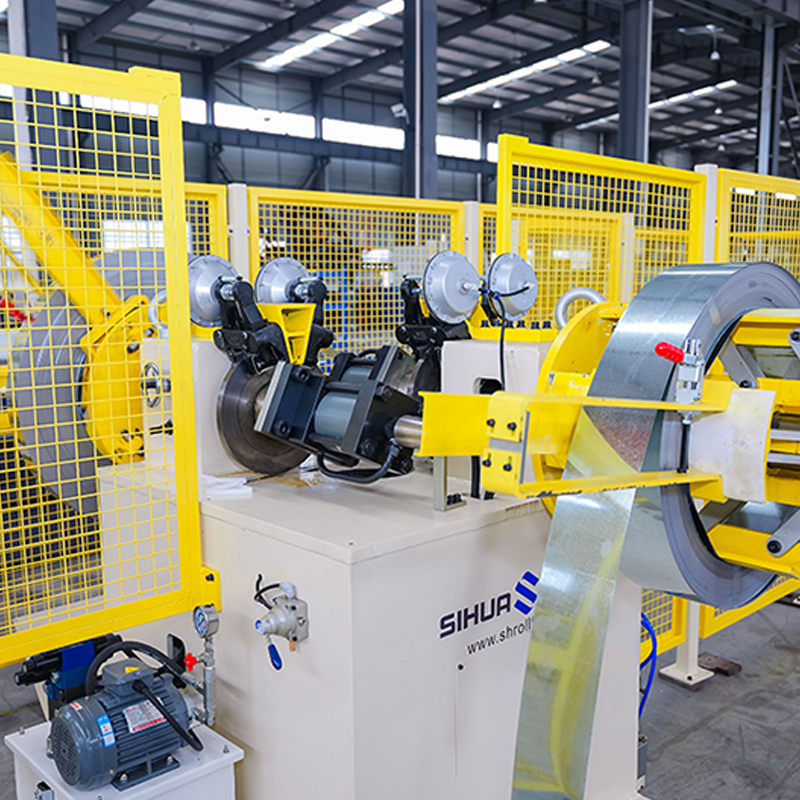
Automaattisesti pyörivä kaksipäinen hydraulinen kelauslaite, jossa ei ole materiaalia, 5 tonnia per puoli. Laserteho ja hits...
Katso tiedotÄlä epäröi ottaa yhteyttä, kun tarvitset meitä!
Yhteystiedot
TUOTTEET
Mobiili