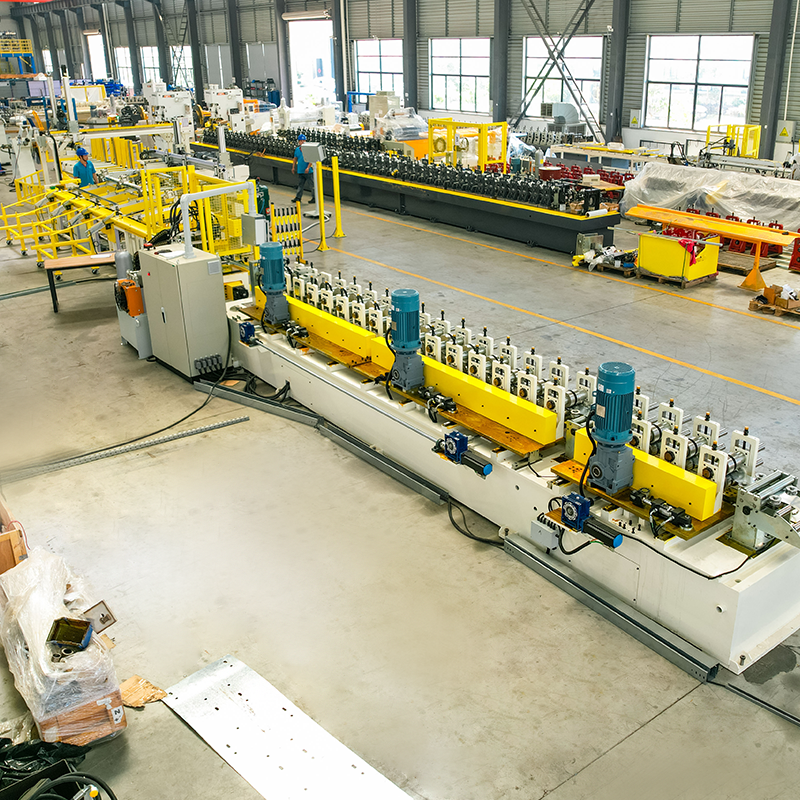
Oikean syöttömateriaalin valitseminen a Kipsilevyprofiilin rullamuovauskone on kriittisin päätös, joka vaikuttaa tuotteen laatuun, työkalujen käyttöikään, tuotannon tehokkuuteen ja lopullisen profiilin suorituskykyyn. Toisin kuin yleinen levymuovaus, kipsilevyprofiilit vaativat tiukkoja mittatoleransseja, yhdenmukaisia mekaanisia ominaisuuksia ja erityisiä pinnoituskäyttäytymistä, koska nämä profiilit toimivat rakenteellisena kehyskomponenttina väliseinissä, kattojärjestelmissä ja paloturvallisissa kokoonpanoissa.
Tämä opas sisältää kattavan ja käytännöllisen erittelyn kaikista materiaaliparametreista, jotka sinun on arvioitava ennen kelan syöttämistä telanmuodostajaan. Menemme pidemmälle kuin yleiset teräslajit ja tutkimme todellisia tuotantorajoituksia, pinnoitteen vuorovaikutusta telamuotin kanssa, reunaolosuhteiden vaikutuksia suoruuteen sekä kustannusten ja muovattavuuden välisiä kompromisseja. Tuotatpa sitten C-nastat, U-telat, urituskanavat tai kattotiitat, tässä kuvatut materiaalivalinnat vaikuttavat suoraan hylkäysasteeseen, työkalujen vaihtotiheyteen ja loppupään asiakastyytyväisyyteen.
Suurin osa kipsilevyprofiileista valmistetaan vähähiilisistä teräsnauhoista, mutta erityinen laatu ja käsittelytapa vaihtelevat merkittävästi lopullisen käyttökohteen mukaan. Alla on yksityiskohtainen erittely maailmanlaajuisesti käytetyistä ensisijaisista perusmetalliluokista.
Kaupallinen teräs on yleisin lähtömateriaali tavallisille sisätilojen kipsilevyn nastaille ja kiskoille. Se tarjoaa tasapainoisen yhdistelmän muovattavuutta ja lujuutta yleisrakentamiseen. Tyypillinen myötöraja on 170 - 240 MPa ja vetolujuus 270 - 340 MPa. Tämä laatu soveltuu ei-kantaviin väliseiniin, joissa mittatarkkuus on tärkeämpää kuin rakenteellinen kapasiteetti. Rullamuovauskone käsittelee CS-materiaalia minimaalisella telan kulumisella, mikäli pinnan puhtaus säilyy.
FS-laadut on suunniteltu erityisesti kylmämuovaukseen. Niillä on korkeammat venymäarvot (tyypillisesti 28-32 % 50 mm:n pituudessa) verrattuna kaupalliseen teräkseen, mikä vähentää kulman halkeilun riskiä tiukan säteen taivutuksen aikana. Kipsilevyprofiileille, jotka vaativat useita mutkia lyhyen uumaosan sisällä – kuten laatikkotyyppiset nastat tai vahvistetut kiskot – FS-materiaali on suositeltava valinta. Monet kokeneet tuotantopäälliköt pitävät FS-kelat ensisijaisena varastonaan, koska se tarjoaa laajemman prosessiikkunan telavälin säätöön.
Kun kipsilevyprofiilien täytyy kantaa aksiaalisia kuormia tai toimia osana leikkausseinäjärjestelmää, rakenneteräslaadut ovat välttämättömiä. Grade 33 (230 MPa:n tuotto) ja Grade 40 (276 MPa:n tuotto) määritellään yleisesti kaupallisissa ja institutionaalisissa projekteissa. Vahvemmat materiaalit vaativat kuitenkin kestävämpiä rullamuovauskoneita, joissa on enemmän käyttöasemia ja raskaampia runkoja. Takaisinjoustovaikutus tulee myös selvemmäksi, mikä vaatii ylitaivutuskompensaatiota viimeisillä muovauskierroksilla. Olemme havainneet, että rakenneteräkset, joiden myötöraja on yli 350 MPa, nopeuttavat merkittävästi telojen kulumista päällystämättömissä työkaluissa, joten kovametallipinnoitettuja teloja suositellaan usein pitkiin ajoihin.
Tuotantohuomautus: Älä koskaan oleta, että kuumavalssatuille profiileille sertifioitu teräslaatu toimii samalla tavalla kylmävalssatuissa profiileissa. Taivutussuunta suhteessa alkuperäisen nauhan vierintäsuuntaan luo anisotrooppisia ominaisuuksia – testaa aina näytekäämi jokaisesta uudesta lämpöluvusta ennen täyttä tuotantoa.
Teräskelan pintapinnoite ei ole jälkikäteen - se vaikuttaa suoraan kitkakäyttäytymiseen valssaimen sisällä, lopullisen profiilin korroosionkestävyyteen ja yhteensopivuuteen paloturvallisten rakennevaatimusten kanssa. Alla on systemaattinen vertailu kipsilevyprofiilien valmistuksessa yleisimmin käytetyistä pinnoitteista.
| Pinnoitetyyppi | Pinnoitemassa (g/m²) | Muovattavuusluokitus | Tyypillinen sovellus |
|---|---|---|---|
| Kuumasinkitty (G30-G90) | 90-275 | Erinomainen (G30-G60) / hyvä (G90) | Tavalliset sisä- ja ulkoseinät |
| Sähkösinkitty | 20-60 | Erittäin hyvä (tasainen paksuus) | Tarkat profiilit tiukoilla toleransseilla |
| Aluminoitu (tyyppi 1 ja 2) | 40-80 (Al-pinnoite) | Keskitaso (alempi voitelukyky) | Kattojärjestelmät, jotka vaativat lämmön heijastuksen |
| Esimaalattu (polyesteri, PVDF) | Ei käytössä (kalvon paksuus 15-30 μm) | Kohtuullinen (vaurion vaara) | Arkkitehtonisesti esillä olevat profiilit |
Tulokäämin fyysiset mitat eivät määritä ainoastaan lopullisen profiiligeometrian, vaan myös asennusajan, romumäärän ja linjan yleisen käytön. A Kipsilevyprofiilin rullamuovauskone on tyypillisesti suunniteltu tietylle nauhaleveydelle ja -paksuudelle. Näiden rajojen ulkopuolella käyttö aiheuttaa laatuvirheitä ja mekaanista rasitusta.
Tarvittava nauhan leveys lasketaan lopullisen profiilin kehitetystä poikkileikkauksesta ottaen huomioon taivutusvarat ja kulmasäteet. Normaalille C-tyngolle, jonka uuma on 92 mm, laipat 40 mm ja huulet 8 mm, kehitetty leveys vaihtelee tyypillisesti välillä 195 mm ja 205 mm, riippuen sisätaivutussäteestä. Rullamuovauskoneen sisääntuloohjaimen tulee olla nauhan leveystoleranssi /- 1,5 mm aiheuttamatta reuna-aaltoa tai keskimmäistä nurjahdusta. Leveämmät nauhat, jotka ylittävät koneen nimelliskapasiteetin, lisäävät sivutelojen kuormitusta ja voivat taipua telan akseleita muodostaen kaaren profiilin pituudelle.
Kelan paino
2-5 tonnia – vakiona manuaaliseen lastaukseen
5-10 tonnia – optimaalinen automatisoituihin linjoihin
Kelan tunnus
508mm (20") – yleisin karan koko
610 mm (24") – raskaille keloille
Kelan OD
Jopa 1200 mm – vakioalue
Yli 1500 mm – vaatii raskaan kelauslaitteen
Teräsnauhan mekaanista käyttäytymistä kylmämuodon alaisena säätelevät useat keskeiset parametrit. Näiden ominaisuuksien ymmärtäminen antaa sinun ennustaa, kuinka materiaali reagoi kussakin muodostusasemassa, ja tehdä ennakoivia säätöjä telaväleihin, sivuohjaimiin ja oikaisuyksiköihin.
Kun nauha kulkee peräkkäisten telatelineiden läpi, se käy läpi työkarkaisun, mikä lisää sen myötörajaa ja vähentää sitkeyttä. Tyypilliselle 14-18 asemalle muodostetulle kipsilevyprofiilille myötöraja ulostulossa voi olla 15-25 % suurempi kuin sisääntulevan kelan arvo. Tämä ilmiö on otettava huomioon lopullisen profiilin kantavuutta määritettäessä. Materiaaleilla, joilla on alhainen myötöraja (alle 200 MPa), on taipumus esiintyä liiallista venymistä muovauksen aikana, mikä johtaa pidempään loppuprofiiliin kuin leikkauspituusasetus.
Kipsilevyprofiilimateriaalien vähimmäisvenymävaatimus on tyypillisesti 22 % 50 mm:n pituudelta. Pienemmät venymäarvot korreloivat lisääntyneen halkeilun kanssa taivutusten ulkosäteellä, erityisesti profiileissa, joissa on terävät kulmat (sisäsäde alle 1,5 kertaa paksuus). Monet valmistajat suorittavat yksinkertaisen 180 asteen taivutustestin jokaiselle uudelle kelaerille muovattavuuden vahvistamiseksi ennen sen lataamista kelaerään.
Rockwell-kovuus (tyypillisesti HRB 50-70 kipsilevyteräksille) on suorassa yhteydessä telan kulumisnopeuteen. Kovemmat materiaalit – jotka johtuvat usein korkeammasta hiilipitoisuudesta tai kylmävalssauksen vähentymisestä – aiheuttavat enemmän hankaavaa kulumista telanmuovaustyökaluihin. Suuren volyymin tuotantoympäristöissä suosittelemme D2-työkaluteräksen tai jauhemetallurgisten telojen käyttöä HRB 65:n yläpuolella olevia teräksiä muodostettaessa profiiligeometrian säilyttämiseksi pitkien kampanjoiden ajan ilman uudelleenhiontaa.
Nauhan reunojen laatu on usein huomiotta jäävä parametri, joka vaikuttaa voimakkaasti lopullisen kipsilevyprofiilin suoruuteen ja pinnan viimeistelyyn. Useimmat teräskelat toimitetaan joko jyrsintäreunoilla tai urien reunoilla, ja ero on kriittinen telanmuovauksen suorituskyvyn kannalta.
Avaimen reunan laadun tarkistus: Vedä peukalollasi nauhan molempia reunoja pitkin. Terävä, yli 0,1 mm korkea purse naarmuttaa asteittain rullan pintaa ja muodostaa naarmuja profiililaippaan. Ratkaisu on määrittää toissijainen reunan purseenpoistoputki tai valita leikkurista kelat, joissa on "sileä reuna".
Useimmat kipsilevyprofiilit vaativat rei'ityksen – ruuviliitoksia, huoltokäytäviä tai akustista suorituskykyä varten. Materiaalin käyttäytyminen lävistyksen aikana on yhtä tärkeää kuin sen käyttäytyminen taivutettaessa. Pehmeämmät materiaalit (alle 220 MPa:n tuotto) tuottavat puhtaat reiät minimaalisella pursekorkeudella, kun taas kovemmat materiaalit luovat yleensä rosoisia reunoja, jotka vaativat toissijaista jäysteenpoistoa.
Lävistysyksikkö a Kipsilevyprofiilin rullamuovauskone toimii suurilla syklinopeuksilla – usein yli 60 iskua minuutissa. Materiaalit, joilla on korkeat venymäarvot, osoittavat vähemmän joustavuutta rei'itetyn reiän ympärillä, mikä johtaa tasaisempaan rainan pintaan. Toisaalta materiaaleilla, joilla on alhainen venymä (alle 22 %), on taipumus kupua ylöspäin reiän ympärillä, mikä häiritsee pinoamista ja myöhempää käsittelyä.
| Materiaalityyppi | Purseen korkeus (mm) | Punch Wear Rate | Suositeltu välys |
|---|---|---|---|
| CS (alhainen tuotto) | 0,05-0,12 | Matala | 6-8 % paksuudesta |
| FS (muodostusaste) | 0,08-0,18 | Keskikokoinen | 8-10 % paksuudesta |
| Rakenne (luokka 40) | 0,15-0,30 | Korkea | 10-12% paksuudesta |
Voit systemaattisesti valita optimaalisen materiaalin kipsilevyprofiilien tuotantoon noudattamalla tätä seitsenvaiheista työnkulkua, joka yhdistää tekniset, toiminnalliset ja kaupalliset tekijät.
Huolellisella materiaalivalinnallakin ilmenee tuotannon aikana tiettyjä vikoja. Alla on käytännöllinen vianetsintäopas, joka yhdistää materiaalin ominaisuudet tiettyihin profiilivirheisiin.
Kuumavalssattua terästä ei yleensä suositella kipsilevyprofiileille, koska sillä on paksumpi oksidikerros (skaala), leveämmät paksuustoleranssit ja huonompi pinnan laatu verrattuna kylmävalssattuihin teräksiin. Vaaka voi hioa muotoilutelat nopeasti ja tuottaa epäyhtenäisiä profiilimittoja. Kuitenkin, jos käytetään peitattuja ja öljyttyjä kuumavalssattuja keloja, niitä voidaan muodostaa, mutta ne antavat tyypillisesti karheamman pinnan, jota ei voida hyväksyä esillä olevissa tai maalatuissa sovelluksissa.
Useimpien standardien kipsilevyprofiilien rullanmuovauskoneiden paksuus on 0,4–1,2 mm. Raskaat mallit kestävät jopa 1,5 mm tai jopa 2,0 mm, mutta tämä vaatii vahvistettuja rullatelineitä, suurempia akseleita ja suurempaa moottoritehoa. Tarkista aina koneen tekniset arvokilvet ennen paksumpien materiaalien käyttöä, sillä nimelliskapasiteetin ylittäminen voi vaurioittaa vaihteistoa ja rullalaakereita pysyvästi.
Kyllä. Esimaalatut kelat vaativat yleensä hitaampia muovausnopeuksia (20-30 % vähennys) maalin naarmuuntumisen tai hilseilyn estämiseksi taivutusalueilla. Galvanoituja ja sähkösinkittyjä keloja voidaan käyttää enimmäisnimellisnopeuksilla, koska sinkkipinnoite toimii kiinteänä voiteluaineena. Aluminoidut kelat sijoittuvat väliin, koska alumiini-piipinnoitteen voitelukyky on kohtalainen, mutta se voi kertyä teloihin ajan myötä, mikä edellyttää toistuvia puhdistuspysähdyksiä.
Oikea nauhan leveys määräytyy poikkileikkauksen kehittyneen pituuden mukaan, joka on kaikkien suorien rainasegmenttien summa plus kunkin kulman taivutusvarat. Käytännöllinen tapa on leikata näytenauha, merkitä taivutusviivat, taittaa se käsin tai jarrupuristimella ja mitata tasainen pituus ennen taittamista. Tämä empiirinen menetelmä on usein luotettavampi kuin teoreettiset laskelmat, erityisesti monimutkaisille epäsymmetrisille profiileille.
Kaupallinen teräs (CS-tyyppi B), jossa on kuumasinkitty G40-G60-pinnoite, tarjoaa parhaan kustannus-suorituskykysuhteen suuren volyymin sisäpuolisten nastojen valmistukseen. Se tarjoaa riittävän muovattavuuden, hyväksyttävän korroosionkestävyyden ja yhdenmukaiset mekaaniset ominaisuudet useissa kelatoimituksissa. Korkeampaa lujuutta vaativissa projekteissa luokan 33 rakenneteräs lisää materiaalikustannuksia noin 10-12 %, mutta vähentää profiilin painoa samalla kantavuudella, mikä joskus kompensoi korkeamman yksikköhinnan.
Ruostumatonta terästä käytetään harvoin tavallisissa kipsilevyprofiileissa sen korkeiden kustannusten, työstökovettuvuuden ja hankaavan luonteen vuoksi. Jos sitä tarvitaan erikoistuneisiin arkkitehtonisiin tai merisovelluksiin, sinun on käytettävä rullamuovauskonetta, jossa on kovametallipinnoitetut telat, suurempi muovausteho ja erillinen voitelujärjestelmä. Ruostumattoman teräksen käyttäminen tavallisilla hiiliterästyökaluilla aiheuttaa nopeaa rullan kulumista ja pinnan liiallista hilseilyä muutaman sadan metrin säteellä.
Kelan väärä varastointi – erityisesti altistuminen kosteudelle tai äärimmäisille lämpötiloille – voi huonontaa pinnan laatua ja muuttaa mekaanisia ominaisuuksia ikääntymisen myötä. Kosteissa olosuhteissa varastoidut galvanoidut kelat kehittävät valkoruostetta (sinkkihydroksidia), mikä lisää kitkaa muovauksen aikana. Pystysuorassa pitkiä aikoja säilytetyt kelat voivat muodostaa pysyvän "käämisarjan" (kaarevuuden), mikä vaikeuttaa syöttämistä. Säilytä keloja aina vaakasuorassa pehmustetuissa satuloissa kuivassa, ilmastoiduissa tiloissa ja käytä niitä ensin sisään, ensin ulos -periaatteella.
Kyllä. Katto-T-profiileissa on tyypillisesti ohuemmat uumat ja pidemmät laipat, jotka vaativat enemmän venyviä materiaaleja terävien 90 asteen mutkien saavuttamiseksi halkeilematta. Seinänastat puolestaan antavat etusijalle lujuuden ja suoruuden. Kattoteissä suositaan muovausterästä (FS), jonka venymä on vähintään 30 %, kun taas seinänastoissa voidaan käyttää kaupallista terästä, jonka venymä on 25 %. Lisäksi kattotuoleissa käytetään usein kevyempiä mittareita (0,45–0,55 mm) seinäkiinnikkeisiin (0,55–0,75 mm) verrattuna.
CU automaattinen leveyden vaihtokone, ketjukäyttö, automaattinen pakkaus. Taloudellinen kaksipäinen hydraulinen kelaus, 3 to...
Katso tiedot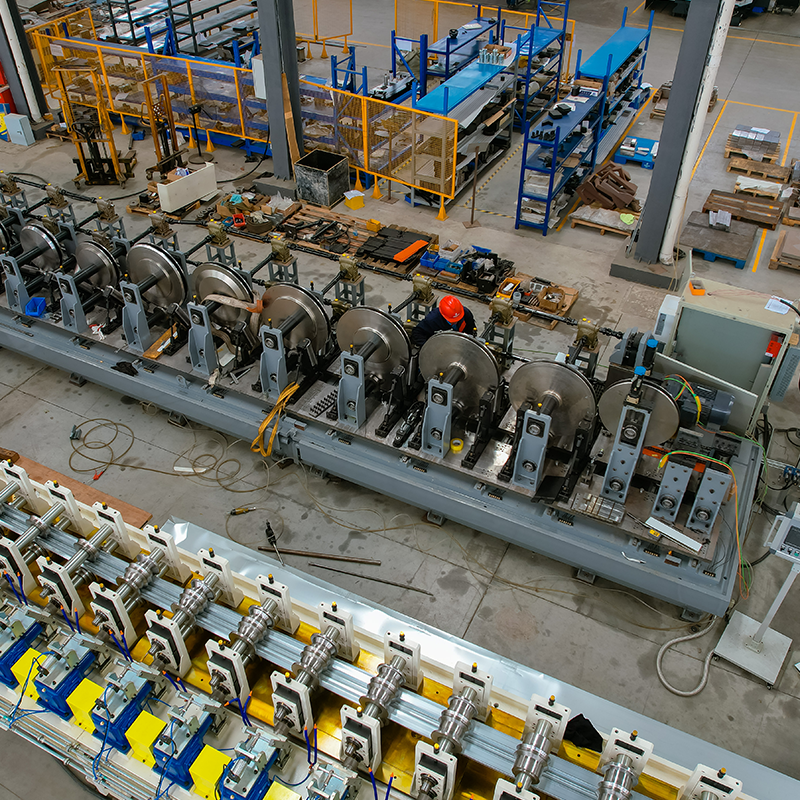
leveä materiaali yksi decoiler Tasoituskone ja kone pienten reikien tekemiseen molemmilla puolilla ...
Katso tiedot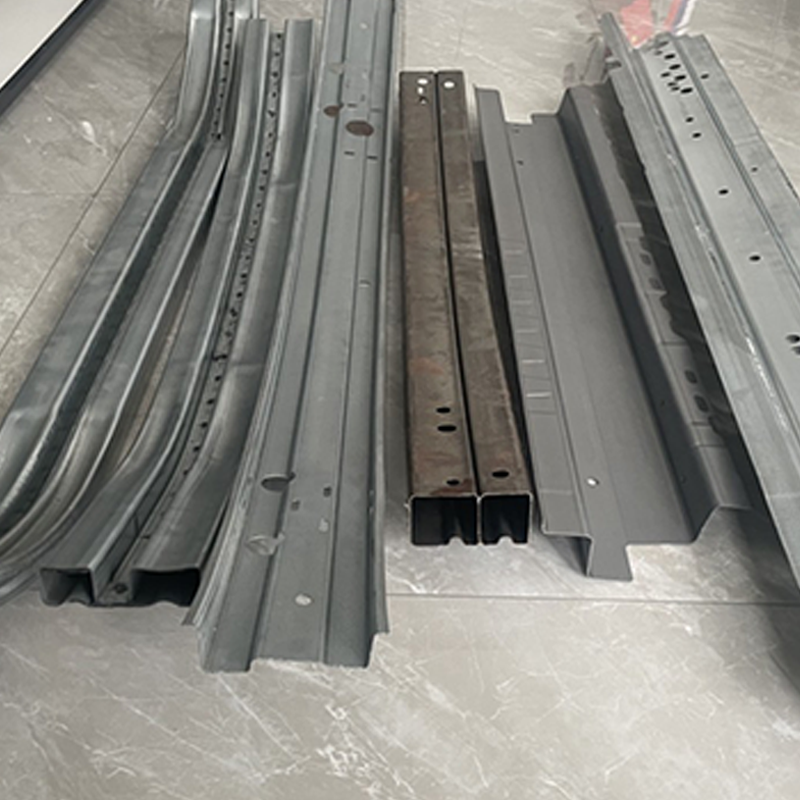
Roller Die näyttö Auton etutörmäyksenestopalkki taivutusmuotti Törmäyksenestopalkki vierintäkaarimekanismi ...
Katso tiedot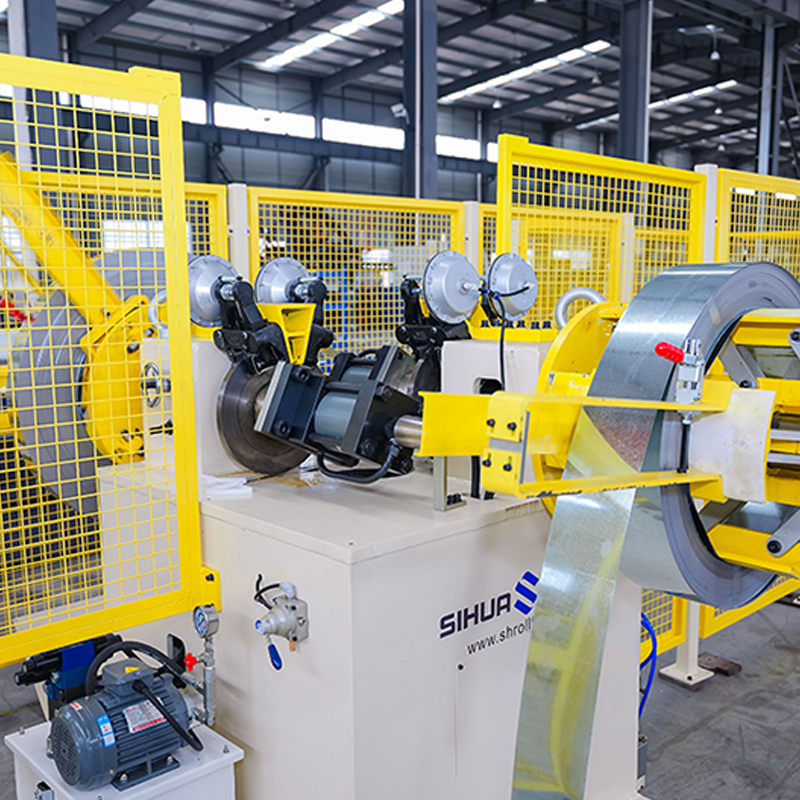
Automaattisesti pyörivä kaksipäinen hydraulinen kelauslaite, jossa ei ole materiaalia, 5 tonnia per puoli. Laserteho ja hits...
Katso tiedot
Automaattisesti pyörivä kaksipäinen hydraulinen kelauslaite, jossa ei ole materiaalia, 5 tonnia per puoli. Pikavaihtokasetin...
Katso tiedot
Kaksipäinen esimaalattu teräksinen hydraulinen laajeneva/supistuva irrotuskone, kaksipäinen sinkitystä teräksestä valmistettu laajeneva/supistuva irrotuskone, valmiik...
Katso tiedotÄlä epäröi ottaa yhteyttä, kun tarvitset meitä!
Yhteystiedot
TUOTTEET
Mobiili