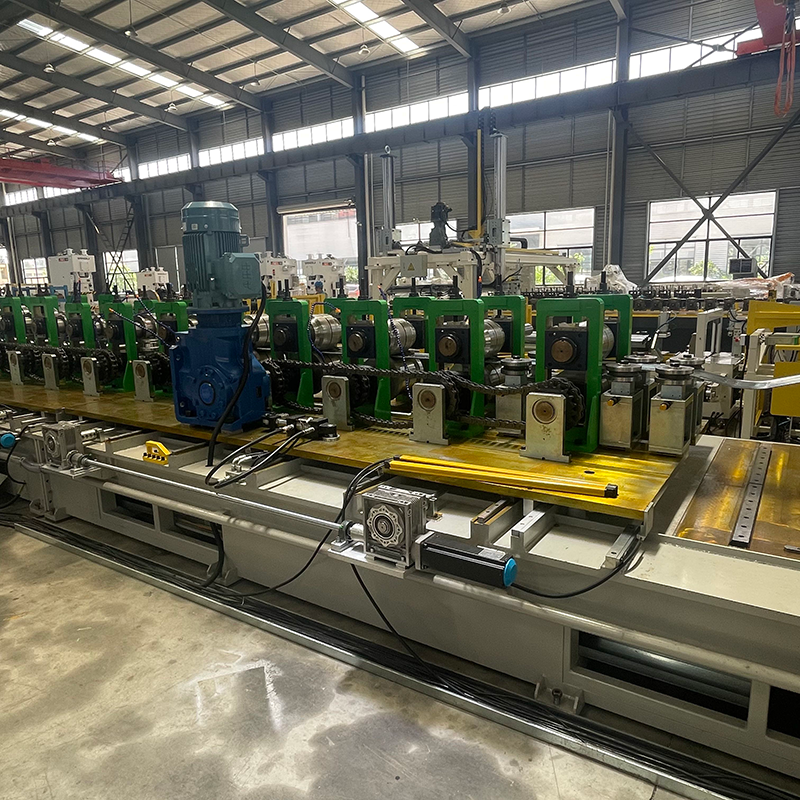
Jatkuvakattoprojektista tarjouksia hakevat teräsvalmistajat päätyvät piirustuksia tarkastellessaan yleensä samaan tulokseen: kattoorre on Z-muotoinen, heidän myymälänsä on perustettu C-kanaville ja rako on leveämpi kuin miltä näyttää. Z-purlin rullamuovauskone on jatkuva kylmämuovauslinja, joka tuottaa Z-profiileja kuumasinkitystä teräsnauhasta yhdellä kertaa, mukaan lukien lävistys ja katkaisu.
Z-osan offset-laipat mahdollistavat orreiden pesiytymisen nippuihin ja päällekkäin jatkoksissa, mutta tämä siirtymä pakottaa myös telatyökalut, rei'itys- ja leikkausajoituksen suunnitella eri tavalla kuin C-orret. Väärä kone ilmenee yleensä laipan kulman poikkeamana, väärin kohdistettujen jatkosreikien tai linjan nopeuden muodossa, joka ei voi syöttää lävistyskapasiteettiasi.
Lyhyt määritelmä: Z-purlin rullamuovauskone on jatkuva kylmämuovausjärjestelmä, joka taivuttaa teräsnauhan epäsymmetriseksi Z-osaan ja yhdistää lävistyksen, katkaisun ja valinnaisen pinoamisen samaan tuotantovirtaan.
Z-orren rullamuovauskoneen on pidettävä laipan siirtymä ja laipan kulma rajoissa, jotka mahdollistavat valmiiden orreiden tiiviin sisäkkäisyyden ja ennustettavan liitoksen: siirtymä 1,0 mm:n sisällä ja laipan suorakulmaisuus 1 asteen sisällä koko pituudelta.
Kahden laipan välinen siirtymä on Z-leikkauksen määrittävä mitta. Muovauksen aikana nauha taipuu kahteen suuntaan eri etäisyyksillä neutraaliakselista. Jos rullakukka ei tasapainota takajousta, profiili vääntyy ja laipan kärjet avautuvat tai sulkeutuvat. Tämä aiheuttaa näkyvän raon sisäkkäisten orien väliin ja tekee nipusta epävakaa kuorma-autossa.
Pesiminen on tärkein taloudellinen syy valita Z-orret ensiksi.
Pakattu Z-orrenippu käyttää noin 25-35 prosenttia vähemmän kuorma-auton lattiatilaa kuin sama määrä C-orreja samalla poikkileikkauskorkeudella. Tämä säästö katoaa, kun kierrettä ja takaisinjoustoa ei ohjata muodostuslinjassa.
Z-orrelinjan käytännöllinen suorituskyky riippuu nauhan paksuudesta, rainan korkeudesta ja lävistysjakson ajasta, ei pelkästään moottorin tehosta. Kun kelan leveys on kiinteä, nämä kolme arvoa määräävät telatelineiden lukumäärän, muovausnopeuden ja lävistyskokoonpanon.
Tyypilliset erittelyalueet, jotka kerätään ennen tarjousten vertailua:
Liikkeet, jotka tarvitsevat C-, U-, Z- ja Sigma-profiileja yhdellä linjalla, kasetti- ja servosäädettävät työkalut voivat kattaa useamman kuin yhden profiiliperheen menettämättä joustavuutta pienten erien käyttämiseen.
 Moniprofiilinen rullamuovauskone C-, U-, Z- ja Sigma-osille Tässä koneessa yhdistyvät kasetti- ja servosäädettävät työkalut useiden profiiliperheiden käyttämiseksi yhdellä linjalla, mukaan lukien C, U, Z ja Sigma. Se sopii liikkeisiin, jotka tarvitsevat joustavuutta pienille erille säilyttäen samalla korkean tuotannon, kuten orretuotannon yhteydessä on todettu. Näytä tuote →
Tarkastellaan 250 mm:n verkkoorrea 2,0 mm materiaalissa nopeudella 15 m/min. Kuuden tunnin nettokäyttöaika tuottaa noin 5 400 metriä orren pituutta vuoroa kohden, ennen kuin otetaan huomioon tyhjäkäynti, kelan vaihto ja asennus. Leikkauspituus, reikien määrä ja niputusnopeus voivat vähentää tätä lukua 10-20 prosenttia.
| Parametri | Tyypillinen valikoima | Tuotantovaikutus |
| Nauhan paksuus | 1,5-3,0 mm, Q235B / Q355B | Paksumpi nauha vaatii enemmän kulkua ja pienemmän nopeuden |
| Webin korkeus | 100-350 mm | Säädettävät jalustat kattavat alueet; kiinteä työkalu pitää tiukemman offsetin |
| Laipan leveys | 40-70 mm | Asettaa kelan leveyden ja vaikuttaa leikkauskustannuksiin |
| Muodostumisnopeus | 8-18 m/min | Lävistysjakson aika on yleensä rajana |
| Pituustoleranssi | /-1,0-2,0 mm | Vaikuttaa pystytysnopeuteen limittyneissä jatkoksissa |
| Reikien etäisyyden toleranssi | /-0,5 mm servomeistimillä | Estää kiinnitysreikien uudelleentyöstämisen paikan päällä |
Vaihtoaika on suurin käyttökustannusero Z-purlin-koneiden välillä, ja se erottaa koko vuoden yhtä profiilia käyttävän linjan linjasta, joka käsittelee pieniä eriä päivittäin.
Klassinen vaihtoehto on välilevyillä säädettävät rullat, joissa käyttäjät lisäävät tai poistavat välikappaleita nollatakseen jalustat uudelle rainan korkeudelle. Servo-säädettävä ratkaisu muuttaa jalustan leveyttä ja profiilin korkeutta moottorin mukaan pitäen samat rullakasetit paikoillaan. Pikavaihtokasettijärjestelmät poistavat yhden täydellisen työkalukasetin ja lisäävät toisen muutamassa minuutissa.
| Kokoonpano | Vaihtoaika | Paras istuvuus |
| Säädettävä välilevy | 30-60 min | Yksi tai kaksi vakaata profiilia, pitkät juoksut |
| Servo-säädettävä | 5-10 min | Kolmesta kahdeksaan verkkokorkeutta |
| Pikavaihtokasetti | 2-5 min | Päivittäiset profiilimuutokset ja JIT-aikataulut |
Peukalosääntö tuotantolinjoilta: jos yksi ratakorkeus kulkee yli 500 tonnia kuukaudessa, kiinteärullainen Z-kone voittaa yleislinjan vakauden suhteen. Tämän äänenvoimakkuuden alapuolella säädettävyys lyhentää takaisinmaksuaikaa.
Lävistys on ensimmäinen laskettava pullonkaula, koska silmukoidussa Z-orressa voi olla kuudesta kahteentoista reikää ja lävistysjakson aika asettaa rajan linjan nopeudelle.
Esirei'itetyt kelat näyttävät käteviltä, mutta reikäkuviot vaihtelevat projektien välillä. Online-servolävistys rekisteröi jokaisen reiän leikkauskohtaa vasten suljetun silmukan kooderilla, joka pitää reikävälin /-0,5 mm sisällä, vaikka nauhan paksuus muuttuu. Jos kelan käsittelyaikataulusi sisältää orien lisäksi aurinkokiinnikkeen tai kaapelihyllyn lävistyksiä, joustavuuspäätökseksi tulee lävistyspää eikä muotoilutelineet.
 8-akselinen servolävistysrullan muotoilukone aurinkoenergian kiinnikkeille Tämä 8-akseliisella servomeistausjärjestelmällä varustettu linja säätää automaattisesti lävistysaseman ja profiilin leveyden/korkeuden aurinkokannatinprofiileille. Se tarjoaa suljetun silmukan enkooderin rekisteröinnin tarkan reikävälin takaamiseksi, mikä tekee siitä ihanteellisen, kun rei'ityskuviot vaihtelevat projektien välillä. Näytä tuote →
Katkaisua varten servolentävä leikkuri pitää pituustoleranssit /-1,0 mm:ssä synkronoimalla leikkaus kulkulinjan kanssa. Hydrauliset katkaisuyksiköt ovat halvempia, mutta ne laskeutuvat yleensä /-3 - 5 mm:iin ja muodostavat jäysteen, joka hidastaa työmaan kokoamista. Vertaa koko veto- ja ohjausasettelu profiilinmuodostuskoneen valintaopas ennen kuin valitset toimittajia.
Leikkauksen jälkeen orret siirtyvät loppupöydälle laskemista ja niputtamista varten. Automaattinen kiinnitysasema korvaa kaksi ruumiillista työntekijää vuoroa kohden ja pitää nippujen jännityksen tasaisena, mikä suojaa sisäkkäistä geometriaa saman kuorma-auton kuljetuksen aikana, mikä tekee Z-profiileista houkuttelevia.
 Automaattinen profiilipakkaus- ja vannekone metallinippuja varten Tämä pakkausjärjestelmä automatisoi napin kääntämisen, pienten nippujen pakkaamisen ja isojen nippujen lavaamisen puisilla tukinauhoilla. Se korvaa manuaaliset niputtajat ja varmistaa nippujen tasaisen jännityksen, suojaa orret kuljetuksen aikana ja parantaa käsittelyä loppupäässä. Näytä tuote →
Pyydä toimittajaa simuloimaan pisimmän orren lävistysajoitus. Ohjausohjelman tulee ottaa huomioon kiihdytys, hidastus ja leikkausmerkkien sijoittelu, ei vain keskimääräinen kulkulinjan nopeus.
Nopein tapa verrata Z-purlin konetoimittajia on pyytää kolme asiakirjaa ennen kaupallista tarjousta: rullakukkapiirustus, lävistysmuotin layout ja omasta teräsnauhasta muodostettu koekappale.
Käytä seuraavaa järjestystä, kun arvioit laitetarjouksia.
Ennen kuin sitoudut, tarkista asennetut viitteet. Sihuan projektitapausarkisto sisältää täydelliset orren ja telineen muotoilulinjat, jotka toimitetaan metallirakennusten valmistajille, joilla on sama servolävistys- ja lentävä leikkausarkkitehtuuri kuin edellä on kuvattu.
Lyhyet vastaukset neljään kysymykseen, jotka hallitsevat Z purlin -koneiden hankintaa, ovat alla.
Kyllä. Moniprofiiliset linjat, joissa on servosäädettävät jalustat tai pikavaihtokasetit, vaihtavat C-, U-, Z- ja Sigma-osien välillä. Kompromissi on hieman pienempi toleranssivakaus verrattuna erityiseen Z-linjaan, joka ei koskaan muuta työkaluja.
Vakiolinjat käsittelevät 1,5–3,0 mm kuumasinkittyä teräsnauhaa Q235B- tai Q355B-laatuista. Yläpaksuus riippuu laipan leveydestä ja muovauskulkujen lukumäärästä. Liian vähän kulkua aiheuttaa takaiskun laipan kärjissä ja tekee sisäkkäisistä rakoista epävakaita.
2,0 mm materiaalilla nopeudella 15 m/min ja kuuden tunnin nettokäyttöajalla 8 tunnin työvuoro tuottaa noin 5 400 metriä orretta. Leikkauspituus, reikien määrä ja pinoamisnopeus voivat pienentää tätä lukua, joten tarkista lävistysjakson aika omalla tuotevalikoimallasi.
Purin pituustoleranssi säätelee pystytysnopeutta limitetyissä jatkoksissa. Suljetun silmukan pituusmittauksella varustettu servoleikkaus kestää /-1,0 - 2,0 mm; hydraulinen leikkuri laskeutuu yleensä /-3 - 5 mm:iin epäjohdonmukaisella pursesuunnalla. Jatkuvakattoprojekteissa tiukempi toleranssi maksaa itsensä takaisin paikan päällä.
CUZ sigma rullamuovauskone Raskas yksipäinen decoileri, kapasiteetti 5 tonnia. Tas...
Katso tiedot
UT FUT UDT-katto T-ritilätankovalssauskoneen pää- ja poikkiasetelma (Main and Cross) UT-katto-T-ristikkoprofiilit ja (Main- ...
Katso tiedot
3. Seoskoukkuristikko T-tangon rullamuovauskone on erikoistunut laite, joka on suunniteltu tuottamaan T-muotoisia terästankoja, joissa on integroidut seoskoukut. ...
Katso tiedot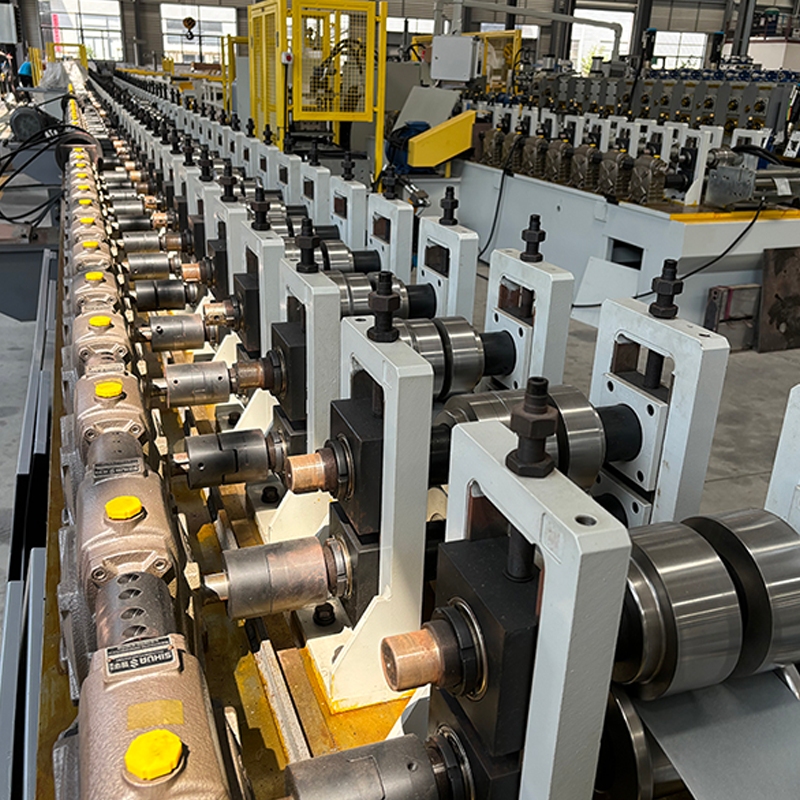
PV-kehyksen ikkunan oviprofiilien rullamuovauskone Kierukkavaihteet, joilla on eri alennussuhteet, voidaan valita erilaisten tuotantono...
Katso tiedot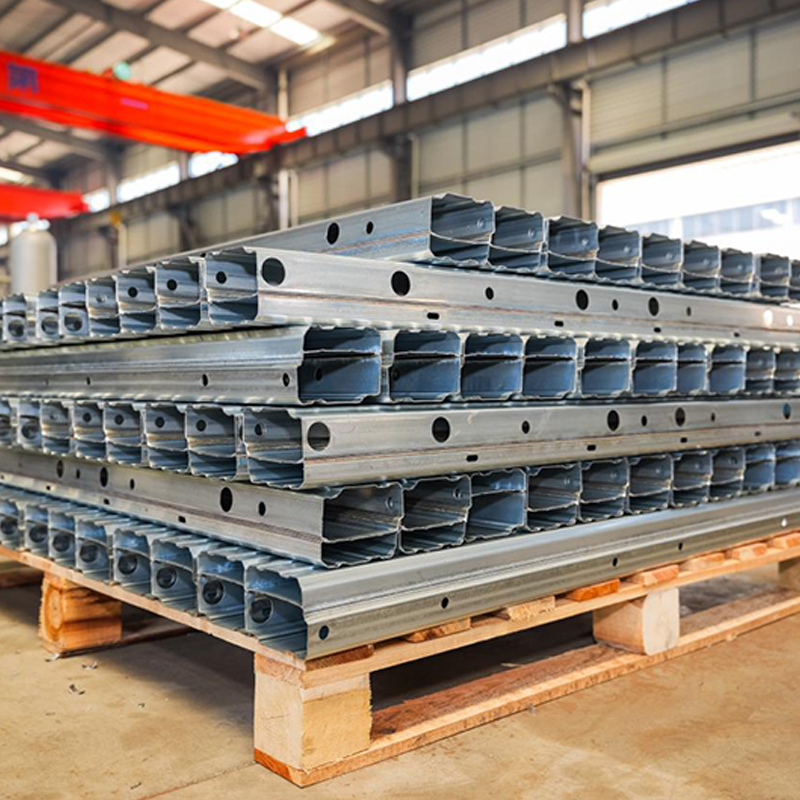
Ajoneuvojen B-profiilin autojen alustan vahvistuspalkkien tuotantolinja sisältää useita keskeisiä prosesseja, joilla varmistetaan korkea lujuus, tarkkuus ja ke...
Katso tiedot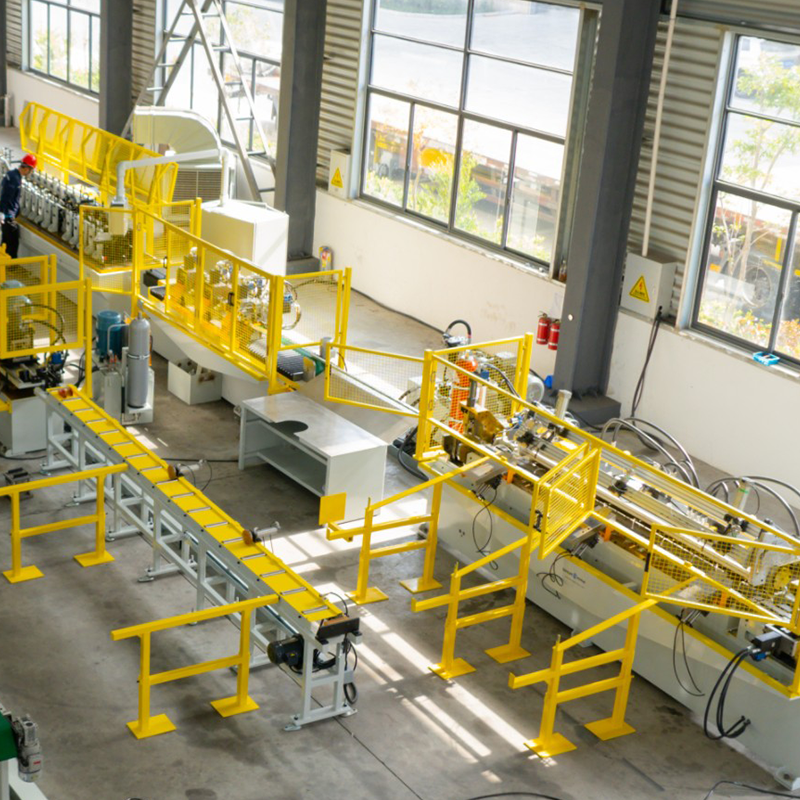
Kaksipäinen esimaalattu teräksinen hydraulinen laajeneva/supistuva irrotuskone, kaksipäinen sinkitystä teräksestä valmistettu laajeneva/supistuva irrotuskone, valmiik...
Katso tiedotÄlä epäröi ottaa yhteyttä, kun tarvitset meitä!
Yhteystiedot
TUOTTEET
Mobiili